Astratto:La tecnologia di raffreddamento termoelettrico è diventata indispensabile per la gestione termica nella microelettronica, nelle comunicazioni ottiche e nei dispositivi medici. Tuttavia, il limite prestazionale di qualsiasi modulo TEC è in definitiva determinato dal suo materiale. Questo articolo esamina il motivoMateriali Termoelettrici Estrusisono emersi come un'alternativa superiore ai convenzionali lingotti a fusione zonale, concentrandosi sulla loro microstruttura a trama densa, maggiore resistenza meccanica e capacità critica di supportare spessori di truciolo fino a 0,2 mm. Attraverso l'analisi comparativa dei processi di produzione, dei dati sulle proprietà meccaniche e dei casi di studio, la discussione dimostra come la tecnologia di estrusione colma il compromesso di lunga data tra efficienza termoelettrica e robustezza meccanica.
- Cosa rende i materiali termoelettrici estrusi diversi dalle alternative a fusione zonale?
- In che modo il processo di estrusione crea una struttura strutturata densa?
- Perché le proprietà meccaniche determinano la dimensione minima di un modulo TEC
- La soglia di 0,2 mm: consentire la fabbricazione di chip ultrasottili
- Applicazioni che richiedono materiali termoelettrici estrusi
- Dal lingotto al modulo: capacità produttiva e controllo qualità
- Domande frequenti
Cosa rende i materiali termoelettrici estrusi diversi dalle alternative a fusione zonale?
La scelta tra estrusione e fusione a zone non è semplicemente una questione di preferenza produttiva. Determina l'intero flusso di lavoro di produzione a valle per i raffreddatori termoelettrici: dal modo in cui i lingotti vengono tagliati in wafer, a quanto sottili possono essere macinati tali wafer, a quanti sopravvivono alla fase di cubettatura senza fratturarsi.
La fusione a zone è stata per lungo tempo il punto di riferimento per la produzione di cristalli singoli a base di Bi₂Te₃ ad elevata purezza. Il processo di solidificazione direzionale allinea i grani lungo l'asse di crescita, garantendo un'eccellente mobilità dei trasportatori. Tuttavia, proprio questo allineamento crea una vulnerabilità strutturale. I cristalli Bi₂Te₃ si fendono facilmente lungo il piano basale, il che significa che durante il taglio, l'assottigliamento e l'assemblaggio, il materiale è soggetto a scheggiature e delaminazione, in particolare quando lo spessore target scende al di sotto di 0,5 mm.
Il processo di estrusione prende un percorso fondamentalmente diverso. Partendo da polveri legate meccanicamente o prepressate, il materiale viene forzato attraverso uno stampo a temperatura elevata, sottoponendolo a grave deformazione plastica. Questa deformazione non modella semplicemente il materiale; ricostruisce l'architettura dei grani interni. Il risultato è un corpo denso a grana fine con una struttura cristallografica controllata, che conserva i vantaggi di trasporto anisotropico del Bi₂Te₃ migliorando notevolmente l'integrità meccanica.
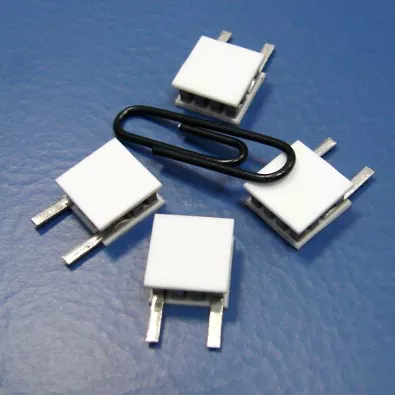
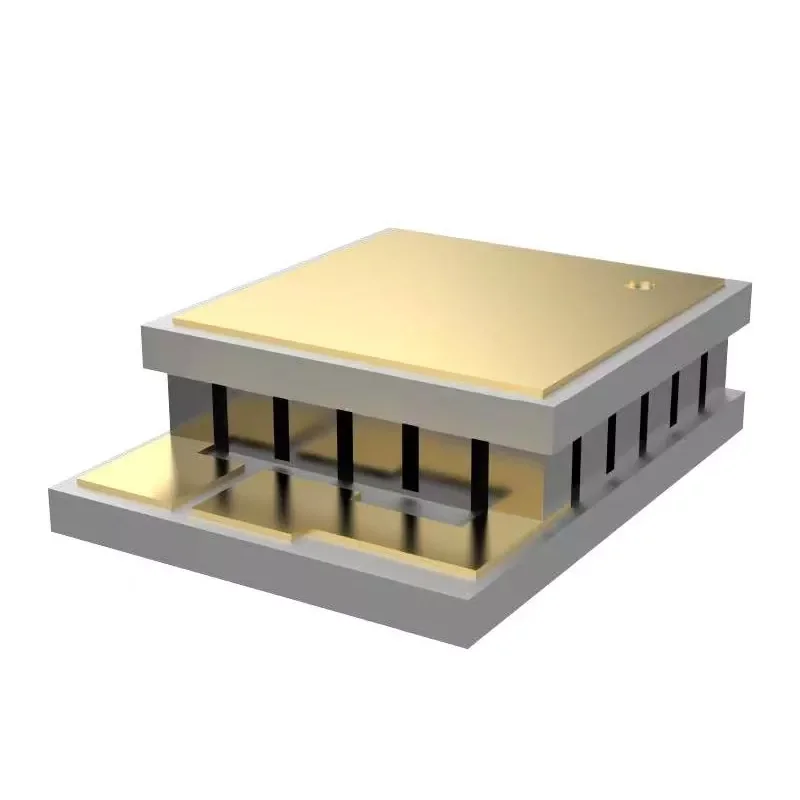
La conseguenza pratica è significativa. Laddove i lingotti fusi a zona possono fornire prestazioni accettabili in moduli TEC standard con altezze delle gambe di 1,0–1,5 mm, i materiali prodotti per estrusione aprono la porta ad architetture di moduli che prima erano poco pratiche: micro-TEC con altezze delle gambe di 0,2 mm, cascate multistadio che richiedono una precisa coerenza dimensionale su ogni elemento e soluzioni di raffreddamento adiacenti a film sottile per dispositivi fotonici.
In che modo il processo di estrusione crea una struttura strutturata densa?
Comprendere la trasformazione microstrutturale durante l'estrusione è essenziale per apprezzare il motivo per cui questi materiali si comportano diversamente nella lavorazione a valle. Il meccanismo è radicato nella ricristallizzazione dinamica, un processo in cui i grani si nucleano e crescono nuovamente mentre il materiale è ancora in fase di deformazione.
Affinazione del grano mediante deformazione plastica
Durante l'estrusione a caldo, il pezzo subisce un'intensa sollecitazione di taglio mentre passa attraverso la matrice. Questa energia di deformazione guida la ricristallizzazione dinamica, sostituendo la struttura originale a grana grossa con una rete di grani raffinata, equiassica o leggermente allungata. La ricerca sui composti a base di Bi₂Te₃ di tipo p fabbricati tramite estrusione a caldo ha dimostrato che la velocità di estrusione governa direttamente l'equilibrio tra ricristallizzazione e crescita del grano. Ad una velocità controllata di 1,0 mm/min, è possibile ottenere dimensioni medie dei grani fini fino a 1,53 μm, accompagnate da un'elevata densità di bordi dei grani ad angolo basso.
Questi confini ad angolo basso sono fondamentali. A differenza dei confini ad alto angolo, che disperdono i portatori di carica e degradano la conduttività elettrica, i confini ad angolo basso preservano la mobilità dei portatori contribuendo allo stesso tempo alla dispersione dei fononi, sopprimendo così la conduttività termica del reticolo. Questa duplice funzione è ciò che consente ai materiali estrusi di mantenere prestazioni termoelettriche competitive rispetto alle controparti fuse a zona, acquisendo allo stesso tempo una sostanziale resistenza meccanica.
Controllo della texture e gestione dell'anisotropia
Bi₂Te₃ è un materiale stratificato e le sue proprietà termoelettriche sono fortemente anisotrope. La direzione nel piano (perpendicolare all'asse c) mostra una mobilità del vettore molto maggiore rispetto alla direzione trasversale al piano. Il processo di estrusione sfrutta questa anisotropia allineando l'asse c preferenzialmente lungo la direzione di estrusione, creando quella che è nota come struttura della fibra.
Il grado di tessitura è quantificato dal fattore di orientamento F, che varia da 0 (casuale) a 1 (perfettamente allineato). Attraverso un attento controllo della temperatura e della velocità di estrusione, sono stati ottenuti valori F di 0,28–0,41 nei materiali di tipo p. Per il Bi₂Te₃ di tipo n, è stato dimostrato che l'allineamento della direzione di estrusione con la struttura iniziale nel piano raddoppia almeno il grado di struttura, producendo mobilità dei portatori a temperatura ambiente di 263 cm²V⁻¹s⁻¹ e fattori di potenza che si avvicinano a 47,3 μWcm⁻¹K⁻².
Confronto delle strutture interne
| Elemento di confronto | Materiali Bi₂Te₃-Sb₂Te₃ estrusi | Materiali tradizionali per la fusione a zona |
|---|---|---|
| Struttura interna | Struttura strutturata densa | Struttura cristallina direzionale |
| Lavorazione meccanica | Maggiore resistenza durante il taglio e l'assottigliamento | Più sensibile ai difetti legati alla sfaldatura |
| Fabbricazione di chip sottili | Supporta componenti TEC sottili da 0,2 mm | Più difficile per la lavorazione ultrasottile |
| Coerenza del materiale | Uniformità della texture controllata | Dipende dalle condizioni di crescita dei cristalli |
| Applicazioni | Micro TEC, TEC multistadio, raffreddamento di precisione | Applicazioni TEC convenzionali |
Perché le proprietà meccaniche determinano la dimensione minima di un modulo TEC
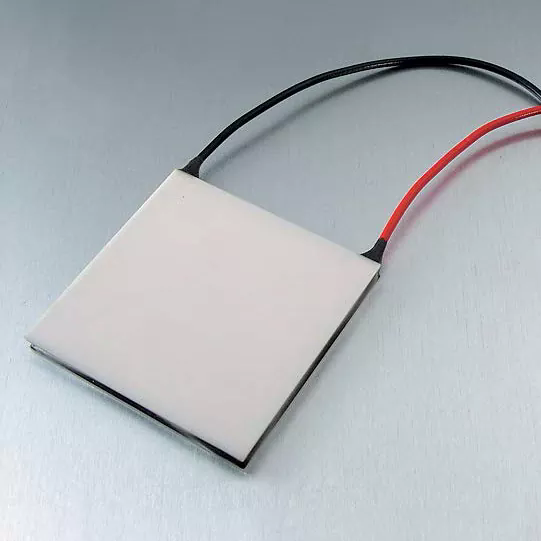
Nella progettazione dei raffreddatori termoelettrici, una semplice relazione determina quanto piccolo può diventare un modulo: l'altezza minima della gamba è limitata dalla resistenza meccanica del materiale. Una gamba termoelettrica troppo sottile per la sua sezione trasversale si frattura durante la saldatura, la sminuzzatura o il ciclo termico. Questa non è una preoccupazione teorica: è il principale collo di bottiglia nella miniaturizzazione TEC.
Il processo di estrusione affronta direttamente questo vincolo. Raffinando la dimensione dei grani e introducendo dislocazioni ad alta densità, l'estrusione aumenta sostanzialmente sia la resistenza alla compressione che al taglio rispetto al materiale fuso a zone.
Profili delle proprietà meccaniche di tipo N e di tipo P
| Proprietà meccanica | Materiale di tipo N | Materiale di tipo P |
|---|---|---|
| Resistenza alla compressione (MPa) | 54.0 | 66.0 |
| Resistenza al taglio (MPa) | 16.0 | 21.0 |
| Modulo di Young (GPa) | 47.0 | 42.0 |
| Rapporto di Poisson | 0.30 | 0.30 |
Questi valori rappresentano un margine sostanziale rispetto a quanto normalmente richiesto per la lavorazione di chip sottili. Per il contesto, sono stati riportati composti a base di Bi₂Te₃ di tipo p estrusi a caldo con resistenze a compressione che raggiungono 189–226 MPa e resistenze a flessione di 126–139 MPa a seconda delle condizioni di estrusione. Queste proprietà migliorate sono ciò che rende possibile tagliare microparticelle con dimensioni fino a 100 × 100 × 200 μm³ senza fratture.
Affidabilità del ciclismo termico
La resistenza meccanica determina anche l’affidabilità a lungo termine in caso di cicli termici. Quando un modulo TEC funziona, le gambe termoelettriche subiscono ripetuti cicli di riscaldamento e raffreddamento. I confini del grano fungono da punti deboli in cui le microfessure possono nuclearsi e propagarsi. La struttura a grana fine e densamente legata prodotta dall'estrusione distribuisce le sollecitazioni termiche in modo più uniforme rispetto alla struttura cristallina soggetta a scissione del materiale fuso a zone, migliorando la resistenza alla fatica ciclica.
La soglia di 0,2 mm: consentire la fabbricazione di chip ultrasottili
La capacità di lavorare materiale termoelettrico fino a 0,2 mm di spessore non è semplicemente una curiosità produttiva: è la tecnologia alla base di una nuova generazione di dispositivi di raffreddamento compatti. A questo spessore, una gamba termoelettrica ha un rapporto altezza-larghezza che si avvicina a 1:1 per le geometrie tipiche degli elementi, il che significa che il carico strutturale durante l'assemblaggio è prevalentemente di compressione anziché di flessione.
Tre fattori rendono l’estrusione il processo abilitante per questo regime di spessore.
Sensibilità alla scollatura ridotta
Il Bi₂Te₃ fuso in zone si scinde facilmente lungo il piano basale. Quando un wafer viene assottigliato al di sotto di circa 0,5 mm, anche sollecitazioni di manipolazione minori possono provocare cricche da scissione che si propagano attraverso l'intero elemento. Il processo di estrusione interrompe questo percorso di scissione introducendo grani orientati in modo errato e bordi ad angolo basso che deviano la propagazione delle cricche. Il risultato è un materiale in grado di tollerare l'abuso meccanico di cubettatura, assemblaggio pick-and-place e saldatura senza fratture catastrofiche.
Texture controllata per una cubettatura uniforme
Nei moduli TEC multielemento, ogni gamba deve avere caratteristiche elettriche e termiche quasi identiche. Se l'orientamento della trama varia da elemento a elemento, le prestazioni di raffreddamento del modulo diventano imprevedibili. L'estrusione produce lingotti con struttura uniforme lungo la loro lunghezza, garantendo che gli elementi tagliati da diverse posizioni all'interno dello stesso lingotto presentino proprietà coerenti. Questa coerenza è particolarmente importante nelle configurazioni TEC multistadio, dove centinaia di elementi devono operare in equilibrio termico.
Compatibilità delle apparecchiature di elaborazione
La resistenza meccanica del materiale estruso influisce anche sulla scelta delle apparecchiature a valle. Poiché il materiale resiste alla scheggiatura, i produttori possono utilizzare velocità di avanzamento più elevate durante il wafering e il cubettatura, riducendo tempi e costi di lavorazione. Allo stesso modo, i sistemi pick-and-place automatizzati possono gestire elementi più sottili con un minor rischio di rottura, consentendo linee di assemblaggio a produttività più elevata.
Applicazioni che richiedono materiali termoelettrici estrusi
I vantaggi tecnici dell’estrusione si traducono in vantaggi tangibili in diversi ambiti applicativi in cui sono essenziali elementi termoelettrici sottili e affidabili.
Comunicazione ottica e raffreddamento a diodi laser
I ricetrasmettitori ottici e i diodi laser sono estremamente sensibili alla temperatura. La deriva della lunghezza d'onda, la potenza di uscita ridotta e il degrado accelerato derivano tutti da un controllo termico inadeguato. Nei moduli ottici 5G, ad esempio, i dispositivi di raffreddamento termoelettrici devono mantenere la temperatura dei chip laser entro tolleranze strette pur inserendosi in contenitori misurati in millimetri.
La capacità del chip sottile da 0,2 mm supporta direttamente questo requisito. I materiali termoelettrici a base di Bi₂Te₃ estrusi a caldo sono stati convalidati in applicazioni di moduli ottici, dimostrando un efficace controllo della temperatura del chip fotonico con potenziale di integrazione in sistemi di comunicazione, laser e infrarossi. L'elevata resistenza alla compressione del materiale garantisce che i piedini termoelettrici sopravvivano ai processi di saldatura e assemblaggio utilizzati nella produzione di ricetrasmettitori, dove i disallineamenti di dilatazione termica fratturano i materiali più deboli.
Strutture TEC multistadio
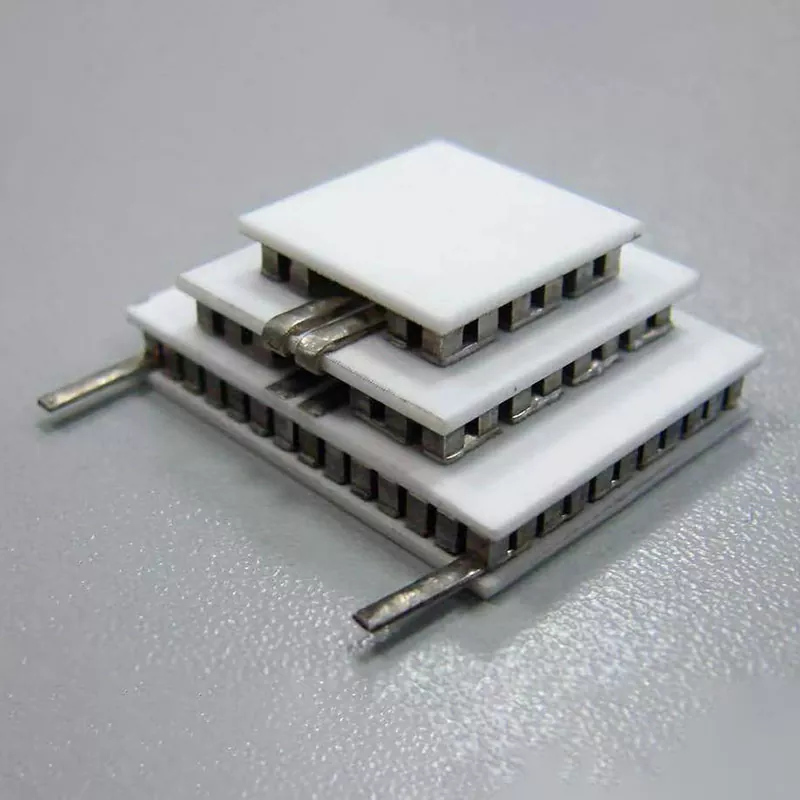
I raffreddatori termoelettrici multistadio impilano più strati di elementi termoelettrici per ottenere differenziali di temperatura che un singolo stadio non può raggiungere. Ogni fase aggiuntiva aumenta la capacità di pompaggio del calore e il ΔT ottenibile, ma introduce anche nuove sfide meccaniche. Gli elementi nelle fasi superiori devono essere più sottili e devono mantenere la coerenza delle prestazioni con gli elementi nelle fasi inferiori.
La tecnologia di estrusione è stata applicata specificamente per fabbricare gambe termoelettriche per refrigeratori multistadio a stato solido che operano a temperature fino a circa 140 K. Le proprietà meccaniche del materiale estruso, in particolare la sua resistenza alla frattura durante l'assemblaggio di strutture multistrato fitte, sono ciò che rende realizzabili questi progetti a cascata.
Controllo della temperatura medica e di laboratorio
I refrigeratori termoelettrici sono ampiamente utilizzati nei sistemi di refrigerazione medicale, negli strumenti di laboratorio e nelle apparecchiature di ricerca dove la regolazione precisa della temperatura è fondamentale. Le applicazioni spaziano dal mantenimento della stabilità dei reagenti nei dispositivi diagnostici al controllo della temperatura del campione negli strumenti analitici.
In questi contesti, il materiale termoelettrico deve offrire sia prestazioni termiche che affidabilità a lungo termine. I materiali Bi₂Te₃-Sb₂Te₃ estrusi offrono la combinazione necessaria: prestazioni termoelettriche vicine alla temperatura ambiente paragonabili al materiale fuso in zone, abbinate a durabilità meccanica che garantisce un funzionamento stabile per migliaia di cicli termici.
Gestione termica industriale e dei semiconduttori
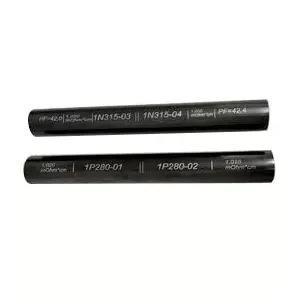
I lingotti estrusi di grande diametro, disponibili con diametri fino a 35 mm e lunghezze di 120 mm o 240 mm, servono alla produzione TEC industriale dove sono richiesti elementi di raffreddamento più grandi. Le applicazioni includono la gestione termica localizzata in apparecchiature a semiconduttore, sistemi di raffreddamento elettronici e dispositivi di controllo della temperatura industriale. La scalabilità del processo di estrusione consente ai produttori di produrre lingotti in volumi che sarebbero poco pratici con i metodi di crescita a cristallo singolo.
Dal lingotto al modulo: capacità produttiva e controllo qualità
La produzione di materiali termoelettrici estrusi richiede un approccio produttivo integrato che comprenda la preparazione dei materiali, la lavorazione dell’estrusione, la fabbricazione degli elementi e l’assemblaggio dei moduli. Ogni fase deve essere controllata per mantenere le caratteristiche microstrutturali che conferiscono ai materiali estrusi i vantaggi prestazionali.
Preparazione ed estrusione del materiale
Il processo inizia con la preparazione delle composizioni di soluzioni solide di Bi₂Te₃-Sb₂Te₃, con un attento controllo della stechiometria e dei livelli di drogante per ottenere il tipo di veicolo e la concentrazione desiderati. Il materiale preparato viene quindi consolidato ed estruso in condizioni di temperatura e velocità di deformazione controllate. I parametri di estrusione (temperatura, velocità e rapporto di riduzione) determinano la dimensione dei grani, l'intensità della struttura e la densità dei difetti, tutti elementi che influenzano le proprietà termoelettriche e meccaniche.
Elaborazione e assemblaggio di elementi
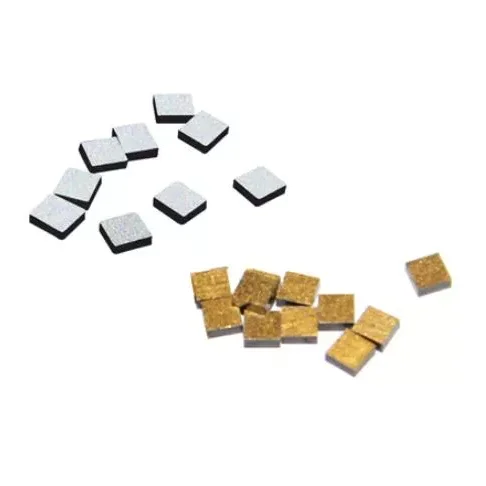
Dopo l'estrusione, il lingotto viene trasformato in elementi termoelettrici attraverso wafer, cubettatura e preparazione della superficie. La maggiore resistenza meccanica del materiale estruso consente un diluizione aggressiva fino a 0,2 mm e una cubettatura precisa con resa elevata. Gli elementi vengono quindi metallizzati, saldati e assemblati in moduli. La verifica della qualità comprende l'ispezione dimensionale, la misurazione delle proprietà elettriche e il test delle prestazioni termiche.
Attrezzature di produzione
Una linea di produzione completa per materiali e moduli termoelettrici estrusi comprende:
- Forno a immersione in stagno: per il rivestimento di saldatura delle estremità degli elementi
- Macchina per stampi oscillanti a vibrazione: per il posizionamento preciso degli elementi
- Saldatrice: per l'interconnessione elettrica
- Forno: Per la polimerizzazione e il trattamento termico
- Macchina erogatrice: per l'applicazione di adesivi
- Sigillatrice automatica: per l'incapsulamento dei moduli
- Macchina da taglio: per wafer e cubetti
- Macchina di solidificazione: per la formazione dei giunti di saldatura
- Attrezzatura per saldatura a riflusso: per saldature ad alta affidabilità
- Macchina da stampa completamente automatica: per modelli di metallizzazione
Domande frequenti
Qual è il vantaggio principale dell'estrusione rispetto alla fusione a zone per i materiali termoelettrici?
L'estrusione produce una struttura strutturata densa e a grana fine che offre una resistenza meccanica superiore ai cristalli singoli fusi a zone. Questo vantaggio in termini di resistenza consente la lavorazione a dimensioni più sottili – fino a 0,2 mm – senza fratture durante il taglio, l'assottigliamento o l'assemblaggio, mantenendo al contempo le prestazioni termoelettriche competitive con il materiale fuso a zone.
I materiali termoelettrici estrusi possono eguagliare le prestazioni termoelettriche dei cristalli singoli?
SÌ. Attraverso l'orientamento controllato della struttura e l'affinamento della grana, i materiali estrusi a base di Bi₂Te₃ raggiungono mobilità dei portatori e fattori di potenza paragonabili ai campioni fusi in zone. La struttura a grana fine introduce inoltre un'ulteriore diffusione fononica che può ridurre la conduttività termica del reticolo, migliorando potenzialmente la cifra di merito complessiva.
Quali spessori di truciolo possono essere prodotti in modo affidabile dai lingotti estrusi?
I materiali Bi₂Te₃-Sb₂Te₃ estrusi supportano la fabbricazione di chip termoelettrici fino a 0,2 mm di spessore. Questa capacità è resa possibile dalla resistenza alla compressione (54–66 MPa) e alla resistenza al taglio (16–21 MPa) del materiale, che forniscono un'integrità strutturale sufficiente per la lavorazione ultrasottile e l'assemblaggio automatizzato.
I materiali estrusi sono adatti per configurazioni TEC multistadio?
Assolutamente. I TEC multistadio richiedono prestazioni costanti su molti elementi e durata meccanica durante l'impilamento. La struttura uniforme e l'elevata resistenza meccanica dei materiali estrusi li rendono adatti a queste applicazioni e la tecnologia di estrusione è stata applicata specificamente per fabbricare gambe per raffreddatori multistadio che operano a temperature fino a ~140 K.
Quali dimensioni sono disponibili i lingotti per i materiali termoelettrici estrusi?
Le dimensioni standard dei lingotti estrusi includono lunghezze di 120 mm e 240 mm, con diametri di 25 mm, 30 mm e 35 mm. Queste dimensioni supportano sia la produzione di elementi micro-TEC che componenti di raffreddamento industriale più grandi.
Sei pronto a scoprire in che modo i materiali termoelettrici estrusi possono migliorare la resa della tua produzione TEC e consentire architetture di dispositivi più sottili?
Contattaci